 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Levinud väärarusaamad kahe kruviga ekstruuderite kohta: traditsiooniliste uskumuste murdmine ekstrusiooniprotsesside optimeerimiseks
Ningbo Fangli Technology Co., Ltd.on amehaaniliste seadmete tootjaligi 30-aastase kogemusegaplasttorude ekstrusiooniseadmed, uus keskkonnakaitse ja uued materjalid. Alates selle loomisest on Fanglit välja töötatud kasutajate nõudmiste põhjal. Pideva täiustamise, põhitehnoloogia sõltumatu uurimis- ja arendustegevuse ning kõrgtehnoloogia ja muude vahendite seedimise ja omastamise kaudu oleme välja töötanudPVC torude ekstrusiooniliin, PP-R toru ekstrusiooniliin, PE veevarustus / gaasitoru ekstrusiooniliin, mida Hiina ehitusministeerium soovitas importtoodete asendamiseks. Oleme omandanud tiitli "Esmaklassiline bränd Zhejiangi provintsis".
Plastisegutööstuses sõltuvad peaaegu kõik plastosad polümeersegude keerukast töötlemisestkahe kruviga ekstruuderid(TSE). Tänu suurepärastele segamisomadustele, kõrgele tootmistõhususele ja toote suurepärasele konsistentsile,kahe kruviga ekstruuderidon saanud pideva segamise vaieldamatuks liidriks.
Vaatamata sellele, et seda tehnoloogiat on välja töötatud üle sajandi, on paljudel praktikutel endiselt väärarusaamu selle põhiprintsiipide kohta, mis põhjustab kõrvalekaldeid võimsuse suurendamise või tegeliku tootmise ajal. Täna analüüsime põhjalikult 5 levinumat eksiarvamust kahe kruviga ekstruuderite kohta.
1. eksiarvamus: kahe kruviga jõudlus on äärmiselt kulumistundlik
Paljud usuvad, et kui kruvid kuluvad, väheneb masina jõudlus järsult. Tegelikkus on järgmine: kahe kruviga ekstruuderid on üldiselt vähem kulumistundlikud kui ühe kruviga ekstruuderid.
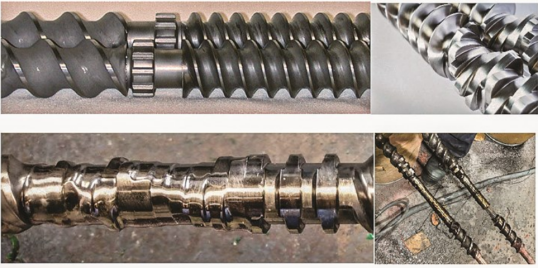
Kruvi ei pea tingimata olema nii põline ja läikiv kui pealmine pilt; kuid seda ei saa absoluutselt lubada kanda nii palju, nagu alumisel pildil näidatud. (Pildi allikas: Leistritz)
- Positiivne edastamise eelis:Koospöörlevatel kaksikkruvidega on ainulaadne isepühkiv toime. Vastandsuunalised pinnakiirused põimumistsoonis tagavad tugevama positiivse edastusvõime kui üksikkruvid.
- Suur kulumistolerants:Kahe kruviga protsessides võivad kruvielemendid või tünni vooderdised tavaliselt korralikult töötada isegi 3–5% läbimõõduga kulumise korral. Seda seetõttu, et saame iseseisvalt reguleerida kruvi kiirust, et kompenseerida suurenenud vahekaugust. Seevastu ühekruvide kulumispiir on tavaliselt vaid 1-2%.
- Madal kohalik asenduskulu:Topeltkruvid kasutavad modulaarset ehitusploki konstruktsiooni. Sageli on kulumine koondunud suure nihkejõu ja survega piirkondadesse (ligikaudu 25–30% kogupikkusest), mistõttu tuleb hoolduseks välja vahetada ainult need konkreetsed komponendid.
Eksperdi nõuanne:Kruvid vajavad tavaliselt väljavahetamist neli korda sagedamini kui tünnid. Selle põhjuseks on asjaolu, et kruvide otsad puutuvad materjaliga pidevalt kokku, samal ajal kui silindri pind puutub konkreetsete elementidega kokku vaid umbes 25% ajast.
2. eksiarvamus: ventilatsiooniava võib lahendada kõik ventilatsiooniava üleujutusega seotud probleemid
Kui õhutusava juures tekib "tuulutamine üleujutus", lisavad paljud instinktiivselt tuulutusava. Kuid sageli toimib see lihtsalt probleemi varjava vahendina ja võib isegi süsteemi asjatult keeruliseks muuta.
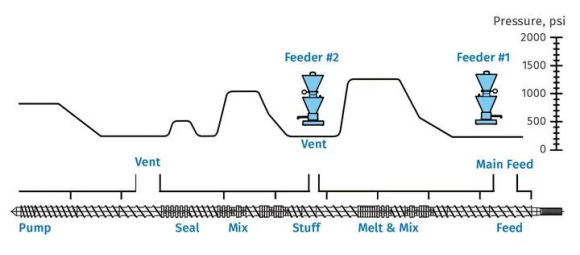
Ideaalne kruvikonstruktsioon, mis tagab nullrõhu õhutus- ja allavoolu etteandepunktides
- Disain on võtmetähtsusega: kui kruvi konstruktsioon on ebapiisav või pumpamissektsioonis on tugev vasturõhk, voolab sulatis otse õhutuskolonni. Ventilatsioonitoru ei suuda põhimõtteliselt lahendada halvast kruvikonstruktsioonist põhjustatud üleujutust.
- Vent Stufferi tegelik otstarve: see sobib segudele, mis sisaldavad sulamata materjale (nt pulbrilisi täiteaineid), vältides nende tahkete ainete kogunemist ventilatsiooniavasse, kui neid suurel kiirusel aur kannab.
- Algpõhjuse analüüs: kui normaalselt töötav tuulutusava hakkab ootamatult üle ujutama, tuleks eelistada kruvide/silindri kulumise, jahutussüsteemi rikke, ekraanipaki ummistumise või suure survesurve kontrollimist, mitte loota ventilatsiooniava täiteavale.
3. eksiarvamus: üheastmelise lineaarse mastaabi ootus laborist tootmisliinile
"Valem töötas laboris, nii et see töötab kindlasti ka tootmisliinil." See eeldus praktikas sageli ebaõnnestub.
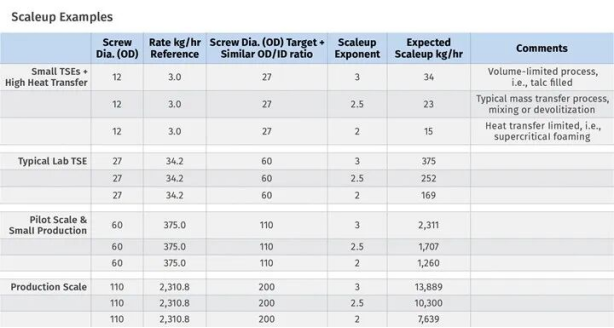
- Piirtingimuste keerukus: tootmise suurendamine hõlmab mitmeid "piirtingimusi", sealhulgas vaba mahtu, soojusülekannet (sulamistemperatuuri reguleerimine), massiülekannet (segamine ja lendumine) ja pöördemomendi piiranguid.
- Mittelineaarne suurendamine: mahupiiranguga protsessid skaleeritakse kruvi läbimõõduga kuubi (D³) järgi, soojusülekandega piiratud protsessid aga ruudu (D²) järgi. Erinevus nende vahel on märkimisväärne.
- Rusikareegel: labori- või pilootmastaabis liini läbilaskevõime ei tohiks olla väiksem kui 1/10 sihttoodangu läbilaskevõimest. Kui vahe on suurem, väheneb mastaabi suurendamise arvutuste usaldusväärsus oluliselt.
Eksiarvamus 4: kahe kruviga ekstruuderid ei sobi vedeliku süstimiseks
Üle 70% kaubandusliku mastaabiga vedeliku sissepritsetaseme saavutamine on täiesti teostatav.
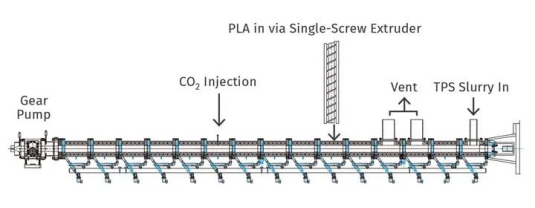
Optimeeritud kahe kruviga disain, mis ühendab sulatus-, segamis-, ülekriitilise CO₂ sissepritse-, jahutus- ja pumpamise sektsioonid
- Peamised tegurid: eduka süstimise tuum seisneb vedeliku viskoossuses ja selle lahustuvuses polümeeris.
- Erinevad seadmed: sissepritsesüsteeme, nagu hammasrattapumbad, kolbpumbad, peristaltilised pumbad või membraanpumbad, saab valida vedeliku omaduste põhjal.
- etapiviisiline süstimise tehnika: suure protsendiga vedelate preparaatide (nt >70%) puhul on võti järkjärguline, etapiviisiline süstimine, et vältida vedeliku kogunemist kruvikanalitesse.
- Ülikriitilised rakendused: kaasaegne kahe kruviga tehnoloogia suudab stabiilselt süstida superkriitilisi vedelikke vahutamiseks, lendumiseks või plastifikatsiooniks.
Väärarvamus 5: Spetsiifiline pöördemoment (või pöördemomendi tihedus) on ainus pöördemomendi indikaator
Ekstruuderi jõudluse hindamisel arutatakse sageli "eripöördemomenti" (ST, tuntud ka kui pöördemomendi tihedus, TD).
Sama spetsiifiline pöördemoment, kuid erinevad OD/ID suhted annavad tulemuseks tohutult erinevad vabamahud ja töötlemisomadused
- Määratletud piirang: eripöördemomendi valem on ST = Md / a³, kus Md on maksimaalne pöördemoment võlli kohta ja a on keskpunkti kaugus.
- Vaatamata ruumala: see arvutus ei kajasta kruvi vaba mahtu (FV). Vaba maht sõltub kruvi välis- ja siseläbimõõdu suhtest (OD/ID) ja mõjutab otseselt materjali läbilaskevõimet.
- Põhjalik hindamine: varustuse valimisel tuleb leida optimaalne tasakaal pöördemomendi võimsuse ja olemasoleva kruvimahu vahel.
Kahe kruviga segamise põhiloogika mõistmine ja nende levinud kognitiivsete lõksude vältimine on esimene samm tootmise kvaliteedi ja tõhususe parandamise suunas.
Kui vajate lisateavet,Ningbo Fangli Technology Co., Ltd.tervitab teid üksikasjaliku päringu saamiseks ühendust võtma, anname teile professionaalseid tehnilisi juhiseid või seadmete hankesoovitusi.
Saada päring
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika