 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
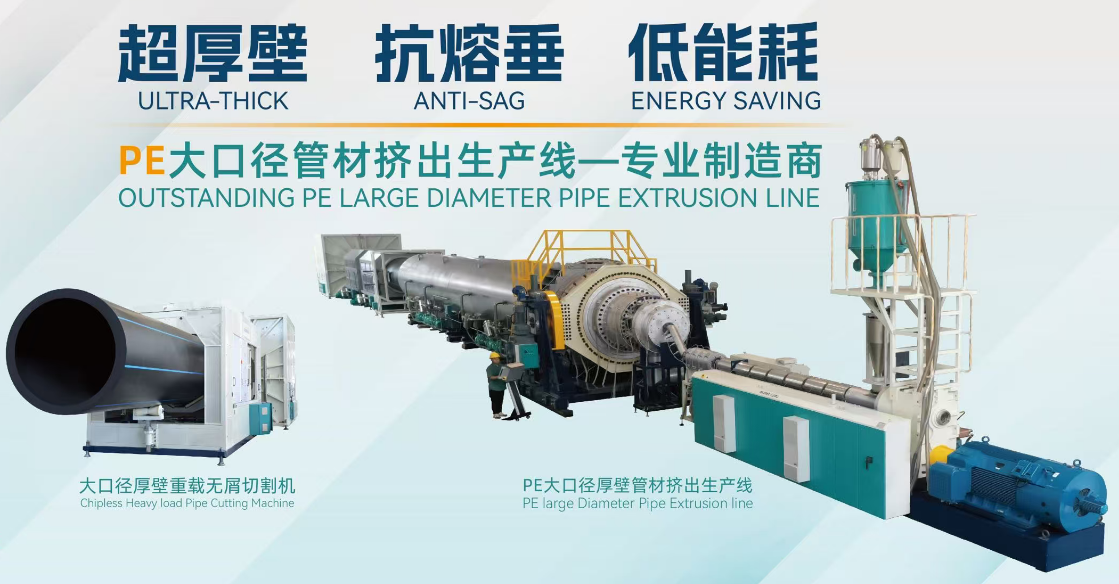
Peamised punktid käivitusseadmete ja PE-torude tootmistehnoloogia jaoks, mille läbimõõt on üle 2000 mm
Ningbo Fangli Technology Co., Ltd.on amehaaniliste seadmete tootjaüle 30-aastase kogemusegaplasttorude ekstrusiooniseadmed, uus keskkonnakaitse ja uued materjalid. Alates selle loomisest on Fanglit välja töötatud kasutajate nõudmiste põhjal. Pideva täiustamise, põhitehnoloogia sõltumatu uurimis- ja arendustegevuse ning kõrgtehnoloogia ja muude vahendite seedimise ja omastamise kaudu oleme välja töötanudPVC torude ekstrusiooniliin, PP-R toru ekstrusiooniliin, PE veevarustus / gaasitoru ekstrusiooniliin, mida Hiina ehitusministeerium soovitas importtoodete asendamiseks. Oleme omandanud tiitli "Esmaklassiline bränd Zhejiangi provintsis".
Kasvav linnastumine ja kliimamuutuste kasvav mõju tähendab, et mageveevarustus ja reoveepuhastus muutuvad üha kriitilisemaks. Eeldatakse, et see nõudlus püsib ja tugevneb. Aastate jooksul on plasttorude jõudlus veemajanduses paranenud tänu materjalide optimeerimisele, seadmete tehnoloogia ja tootmismeetodite edenemisele. Seoses suurte veetranspordimahtude vajadusega suureneb pidevalt vajadus suuremate torude läbimõõtude järele.
PE-torudel on palju edukaid rakendusi ja müügiedendusjuhtumeid erinevates valdkondades, nagu veevarustus ja kanalisatsioon, gaas, põllumajandus ja tuumaenergia. Eriti viimastel aastatel on tehtud mitmeid läbimurdeid suure läbimõõduga paksuseinaliste PE-torude valdkonnas, mis on ette nähtud tuumaenergia rakenduste jaoks, asetades tööstuse esirinnas.
Kuidas tuleks lahendada väljakutsed suure läbimõõduga torude tootmisel? Millised on suure läbimõõduga torude tootmisel kasutatavad seadmete tehnoloogiad ja protsessivood? Millised on suure läbimõõduga torude tulevased disainitrendid ja väljakutsed? Täna tutvustame "Põhipunktid käivitusseadmete ja PE-torude tootmistehnoloogia jaoks, mille läbimõõt on 2 meetrit ja rohkem".
I. Seadmete konfigureerimine ja silumine
1. EkstruuderValik ja parameetrid
1.1. Kasutage asuure pöördemomendiga ühe kruviga ekstruuderpikkuse ja läbimõõdu suhtega ≥ 40:1 ja kruvi läbimõõduga 120 mm, et tagada ühtlane sulaplastifitseerimine ja kõrge efektiivsus. Tuleb saavutada kõrge väljund, tagades samal ajal materjali ühtlase plastifikatsiooni ja madala temperatuuri sulamise ekstrusiooni.
1.2. Konfigureerige rahvusvahelise kaubamärgi PLC juhtimissüsteem, mille temperatuuri reguleerimise täpsus peab jääma vahemikku ±0,5 °C, et vältida sulamistemperatuuri kõikumisest tingitud toruseina paksuse kõikumisi.
2. Stantsi- ja kalibreerimissüsteem
2.1. Matriit peab olema spiraalse struktuuriga (sepistatud legeerteras + kroomitud), mille südamikus on tsoneeritud elektriküte, mis tagab täpse temperatuuri reguleerimise. Suuremahuliste pikkade spiraalstruktuuridega stantsid on varustatud optimeeritud arvu spiraalsete voolukanalite ja õhu/õli jahutusstruktuuridega, et veelgi stabiliseerida sulamistemperatuuri.
2.2. Kalibraatorihülsi ja stantsipea vaheline kaugus tuleb reguleerida lühikeseks (tavaliselt ≤ 5 cm) ja vee rõhk vaakumkalibreerimispaagis peab olema tasakaalustatud, et vähendada toru pinna lainetust või sooni.
2.3. Ekstruuderi ja matriitsi vahele tuleks konfigureerida sulatusjahuti/vahetaja, mis suudab oluliselt alandada sulamistemperatuuri, ületada HDPE materjali longus ja tagada toruseina ühtlane paksus.
II. Käivitamiseelne ettevalmistus
1. Tooraine eeltöötlus
Kasutage spetsiaalset PE100 või kõrgema klassi kõrge tihedusega polüetüleenvaiku (HDPE). Põhisegu segamisel kuivatage see niiskusesisalduseni ≤ 0,01%, et vältida sulamullide teket või lagunemist. Näiteks hinne JHMGC100LST.
2. Seadmete eelsoojendus ja silumine
2.1. Voolupea kuumutamine peaks toimuma etapiviisiliselt: esmaseks käivitamiseks eelsoojendage 5-6 tundi (220°C juures); matriitside vahetamisel eelsoojendage 4-5 tundi, et tagada matriitsi ühtlane kuumenemine.
2.2. Pärast kalibraatori veehülsi paigaldamist kasutage torude ekstsentrilisuse või ebaühtlase seina paksuse vältimiseks tasasuse ja vahe (viga ≤ 0,2 mm) reguleerimiseks kaliibri.
III. Protsessi parameetrite juhtimine
1. Temperatuur ja rõhk
1.1. Määrake ekstruuderi temperatuuritsoonid vastavalt tooraine sulamisvooluindeksile: tsoon 1: 160-170 °C, tsoon 2: 180-190 °C, survepea tsoon: 200-210 °C. Sulamisrõhk tuleks stabiliseerida vahemikus 15-25 MPa.
1.2. Liiga kõrge sisetemperatuur matriitsis (> 220°C) põhjustab kareda siseseina; vajalik on täpne juhtimine soojusülekandeõli tsirkulatsioonisüsteemi kaudu.
2. Jahutus jaVäljavedu
2.1. Kontrollige vee temperatuurivaakumkalibreerimispaakvahemikus 10-20°C. Kasutage pihustusjahutuspaagis järkjärgulist jahutust (temperatuuri erinevus ≤ 10°C), et vältida äkilisest jahtumisest põhjustatud pingelõhenemist.
2.2. Sünkroonigevedaminef kiirus ekstrusioonikiirusega (viga ≤ 0,5%). Rööviku tõmbejõud peaks olema ≥ 5 tonni, et tagada toru ühtlane venitamine.
IV. Kvaliteedikontroll ja tõrkeotsing
1. Pindefektide kõrvaldamine
1.1. Kare pind: kontrollige, kas kalibraatori hülsis pole veekanaleid või ebaühtlast veesurvet; puhastage düüsid ja reguleerige tasakaalu saavutamiseks voolukiirust.
1.2. Sood/lainetused: Puhastage mustuse otsast mustus; reguleerige alarõhku vaakumkalibreerimispaagis (-0,05 ~ -0,08 MPa); vajadusel vahetage ekraanipakk välja.
2. Mõõtmete täpsuse tagamine
Mõõtke iga 30 minuti järel toru välisläbimõõt (tolerants ±0,5%) ja seina paksus (tolerants ±5%). Kui väärtused ületavad standardeid, reguleerige stantsi vahet või väljatõmbekiirust.
3. Lahendused ebaühtlase paksuse, lõtvumise ja ovaalsuse probleemidele
3.1. Ebaühtlase paksuse probleem
3.1.1 Matriitsi kalibreerimine ja reguleerimine
V. Matriitsi paigaldamise ajal tagage matriitsi huule ja südamiku vaheline range kontsentrilisus. Pingutage polte samm-sammult päripäeva, seejärel vabastage need ühe pöörde võrra, et vältida lokaalsest pingest tingitud ekstsentrilisust.
B. Reguleerige seina paksuse reguleerimispolte matriitsi perifeeria ümber. Pärast iga reguleerimist märkige suund õlipliiatsiga toru välispinnale, et hälbealad kiiresti tuvastada.
C. Puhastage regulaarselt põlenud materjali ladestusi 0,5–1 cm suurusel alal matriitsi serva sees, et vältida lisandite segamist sulamisvooluga.
3.1.2 Protsessi parameetrite optimeerimine
A. Kontrollige ekstruuderi sulamisrõhku vahemikus 15–25 MPa. Sünkroniseerige väljatõmbekiirus ekstrusioonikiirusega (viga ≤ 0,5%), et vältida perioodilisi kõikumisi, mis põhjustavad seina paksuse muutusi.
B. Reguleerige kalibraatorihülsi ja matriitsi huule vaheline kaugus ≤ 5 cm-ni. Ühtlase jahutuse tagamiseks tasakaalustage pihustusjahutuspaagis düüside nurgad ja vee väljalaskerõhk.
3.1.3 Reaalajas tuvastamine ja korrigeerimine
A. Lõika proovid enne jahutusveepaaki. Kasutage aukude puurimismasinaga mitmepunktilist tuvastamismeetodit (nt 8-punkti meetodit) ja stantsi vahe reguleerimiseks kasutage noonuse nihikut.
B. Integreerige laserdiameetri mõõtur reaalajas välisläbimõõdu jälgimiseks, ühendades selle automaatse tagasiside süsteemiga, et korrigeerida väljatõmbekiirust või stantsivahe avanemist.
3.2. Langemise (sulamislanguse) probleem
3.2.1 Temperatuuri ja jahutuse juhtimine
A. Vähendage sulamistemperatuuri (10-15°C madalam kui tavapäraste protsesside puhul). Kasutage soojusülekandeõli tsirkulatsioonisüsteemi, et stabiliseerida stantsi südamiku temperatuur ≤ 220 °C juures.
B. Rakendage pihustusjahutuspaagi (≤ 10°C) temperatuurierinevuse järkjärgulist juhtimist. Suurendage alarõhku vaakumkalibreerimispaagis -0,05 ~ -0,08 MPa-ni, et kiirendada sulati tahkumist.
3.2.2 Seadmete ja protsesside täiustamine
A. Kasutage spiraalset jaoturit, et optimeerida voolukanali kujundust, tõhustada sulatise tuge ja vältida kohalikku kokkuvarisemist.
B. Reguleerige kalibraatori hülsi vee väljalaskerõhku (viga ≤ 5%). Jahutusaja pikendamiseks vähendage väljatõmbekiirust alla 50% nimiväärtusest.
3.3. Ovaliteedi probleem
3.3.1 Gravitatsiooni kompenseerimine ja kalibreerimise optimeerimine
A. Paigaldage mitmepunktilised korrektorrullid (üks komplekt iga 2 meetri järel). Kasutage hüdraulilist survet rulli rõhu reguleerimiseks ja torule mõjuvate jõudude tasakaalustamiseks.
B. Reguleerige kalibraatori hülsi vee väljalaskerõhku (viga ≤ 5%). Ümaruse tagamiseks koordineerige vaakumkalibreerimispaagi ühtlast imemist.
3.3.2 Protsessi parameetrite reguleerimine
A. Rakendage torni tsoneeritud kuumutamist (viga ±2 °C), et vältida ebaühtlast sulati kokkutõmbumist, mis põhjustab ovaalsust.
B. Kontrollige ja puhastage kalibraatori hülsi, tugiplaatide või tihendusrõngaste mustused, et vältida deformatsiooni põhjustavat lokaalset ebaühtlast takistust.
Kui vajate lisateavet,Ningbo Fangli Technology Co., Ltd.tervitab teid üksikasjaliku päringu saamiseks ühendust võtma, anname teile professionaalseid tehnilisi juhiseid või seadmete hankesoovitusi.
Saada päring
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika