 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC torude väljapressimine: miks madal pöördemoment ei tähenda kõrget kvaliteeti?
Ningbo Fangli Technology Co., Ltd.on amehaaniliste seadmete tootjaüle 30-aastase kogemusegaplasttorude ekstrusiooniseadmed, uus keskkonnakaitse ja uued materjalid. Alates selle loomisest on Fanglit välja töötatud kasutajate nõudmiste põhjal. Pideva täiustamise, põhitehnoloogia sõltumatu uurimis- ja arendustegevuse ning kõrgtehnoloogia ja muude vahendite seedimise ja omastamise kaudu oleme välja töötanudPVC torude ekstrusiooniliin, PP-R toru ekstrusiooniliin, PE veevarustus / gaasitoru ekstrusiooniliin, mida Hiina ehitusministeerium soovitas importtoodete asendamiseks. Oleme omandanud tiitli "Esmaklassiline bränd Zhejiangi provintsis".
PVC torude ekstrusiooniprotsessis omistatakse sageli ekslikult paljusid töötlemisanomaaliaidebapiisav määrimine. Kui pöördemoment tõuseb, sulamisvool muutub ebastabiilseks või toru pind muutub karedaks, on paljudes tehastes kohene reaktsioon määrdeaine lisamisele. Lühiajalises perspektiivis pöördemoment langeb, materjalivool paraneb ja tootmisliin töötab sujuvamalt, mistõttu võib kergesti järeldada, et probleem on lahendatud.
Liigne määrimine ei ole tavaliselt tahtlik, vaid see areneb järk-järgult protsessi korduva reguleerimise käigus. Kui tootmisliinil esineb rõhukõikumisi, karedaid pindu, aeg-ajalt materjali kinnikiilumist, halba sulatamist või suurenenud ekstrusioonikoormust, kipuvad operaatorid määrdeainet järk-järgult lisama. Esialgne tootmine muutub tõepoolest sujuvamaks. Kui aga määriv toime muutub liiga tugevaks, kipuvad vaiguosakesed enne täielikku sulamist tünni sees liigselt libisema. See toob kaasa sulamiskiiruse vähenemise, sulamise kohesiooni vähenemise, ebastabiilse plastifitseerimise ja sellest tulenevalt ka kitsama töötlemisakna. Kuna seadmed näivad endiselt sujuvat töötavat, on selliseid probleeme kaupluses sageli raske kohe tuvastada.
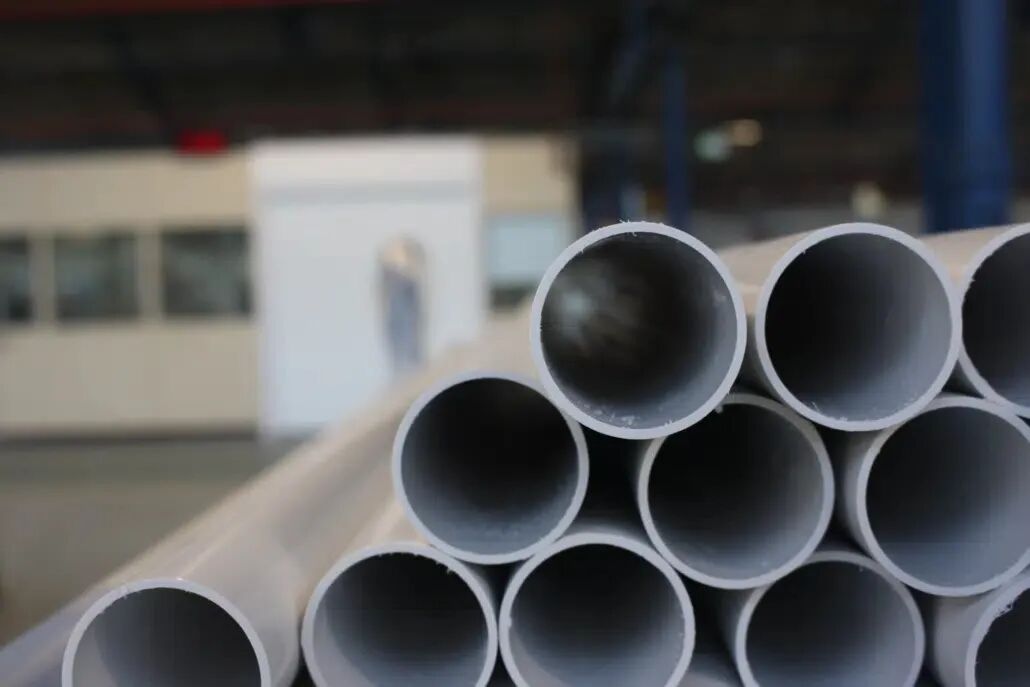
Teine levinud eksiarvamus on, et "väiksem pöördemoment tähendab paremat määrimist". Tegelikkuses tugineb PVC ekstrusioon kontrollitud sulamis- ja lõikamisprotsessidele. Liigne määrimine nõrgendab kruvi efektiivset lõikejõudu, mille tulemuseks on sulamiseks ebapiisav energiaülekanne. Kuigi materjal voolab kergemini, võib see kergesti põhjustada mittetäielikku sulamist, tuhmi või valkjaid pindu, ebastabiilset vaakummõõtu, vähenenud löögitugevust, seina paksuse kõikumisi, keevisliini ebapiisavat tugevust, mõõtmete ebastabiilsust ja stantside kogunemist – eriti tugevalt kiirel ekstrusioonil.
Suure täidisega CaCO₃ koostiste puhul muutub see probleem veelgi silmatorkavamaks. Suur kogus täiteainet nõrgendab tõhusat sidet vaiguosakeste vahel, samas kui liigne määrdeaine vähendab veelgi sulamistõhusust. Selle tulemuseks on aeglasem plastifitseerimine, sulamisrõhu kõikumised, sulamistugevuse vähenemine, rabedad mehaanilised omadused ja töötlemise konsistents erinevates vahetustes. Mõned tehased jätkavad voolavuse parandamiseks rohkem määrdeaine lisamist, lükates kompositsiooni tahtmatult optimaalsest töötlemise tasakaalust kaugemale. See on oluline põhjus, miks paljud kõrge täidisega PVC torude koostised, kuigi neid on lihtne käivitada, näevad vaeva pikaajalise stabiilse tootmise säilitamise nimel.
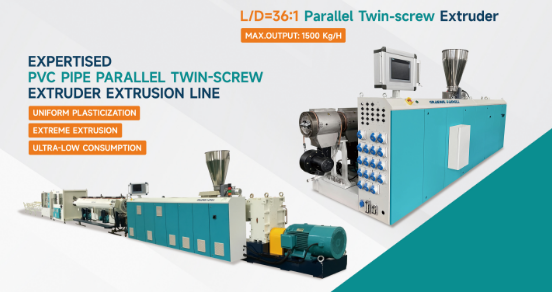
Seetõttu ei saa määrimist hinnata kogu töötlemissüsteemist eraldi. Selle tõhusust mõjutavad ühiselt mitmed tegurid, sealhulgas täiteaine sisaldus, ACR, CPE, stabilisaatorisüsteem, kruvi geomeetria, ekstrusioonikiirus, temperatuuriprofiil ja stantsi konstruktsioon. Sama määrimisskeem, mis töötab hästi vähese täiteainesisaldusega süsteemis, võib põhjustada ebapiisava sulandumise suure täiteainega süsteemis.
Kogenud protsessoreid ei huvita mitte see, "milline määrdeaine on kõige tugevam", vaid pigem see, kas "määrdesüsteem säilitab optimaalse fusioonitasakaalu". Suurepärane PVC koostis ei taotle madalaimat võimalikku pöördemomenti; Selle asemel on selle eesmärk saavutada parim tasakaal sulatuskvaliteedi, sulamisvoolu, töötlemise stabiilsuse ja mehaaniliste omaduste vahel. Tegelikus tootmises on madal pöördemoment vaid protsessi indikaator, mitte kvaliteedinäitaja. Tõeline eesmärk on alati stabiilne sulandumine, stabiilsed mõõtmed, stabiilne pinnakvaliteet ja pikaajaline järjepidev tootmine. Lõppude lõpuks võib koostis, mis näib täna pakkuvat paremat voolavust, saada homme kvaliteedikaebuste allikaks.
Kui vajate lisateavet,Ningbo Fangli Technology Co., Ltd.tervitab teid üksikasjaliku päringu saamiseks ühendust võtma, anname teile professionaalseid tehnilisi juhiseid või seadmete hankesoovitusi.
Saada päring
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika